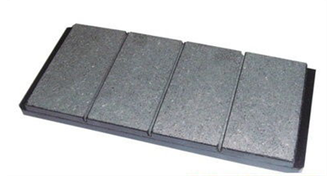
Piduriklotsi tugiplaadi pinnatöötlus ja sideme tugevus: kuidas terase ettevalmistamine mõjutab hõõrdematerjali haardumist
Kui piduriklots katastroofiliselt üles läheb, ei ole põhjuseks sageli hõõrdematerjal ise, vaid hõõrdematerjali ja terasest tugiplaadi vaheline side. Delaminatsioon – hõõrdematerjali eraldumine terasplaadist – on üks tõsisemaid piduriklotside rikkeid, mis võib viia pidurdusvõime täieliku kadumiseni. Kuid terasest alusplaadi pinnatöötlust, mis määrab otseselt sideme tugevuse, käsitletakse toote spetsifikatsioonides või müügivestlustes harva. Terasest tugiplaatide ettevalmistamise, pinnatöötluse kasutamise ja nende protsesside sideme tugevuse mõju mõistmine aitab turustajatel hinnata toote kvaliteeti, selgitada klientidele rikkeviise ja hankida piduriklotsid, mis töö käigus ei kihistu.
Miks on sideme tugevus oluline?
Hõõrdematerjali ja tugiplaadi vaheline side on ohutuse ja jõudluse seisukohalt ülioluline.
Põhifunktsioon:
Hõõrdematerjal peab püsima kindlalt terasplaadi küljes kogu padja kasutusea jooksul
Sideme tugevust mõõdetakse nihkejõus – kui palju jõudu on vaja materjali eraldamiseks plaadist
Tööstusstandardid nõuavad tavaliselt minimaalset nihketugevust 2–3 MPa (megapaskalit)
Esmaklassilised tooted saavutavad sageli 4-6 MPa või rohkem
Nõrk side võib põhjustada osalist või täielikku delaminatsiooni
Mis juhtub, kui võlakirjad ebaõnnestuvad:
Osaline delaminatsioon: Hõõrdematerjal eraldub servadest või nurkadest, põhjustades müra, vibratsiooni ja ebaühtlast kulumist
Täielik delaminatsioon: Hõõrdematerjal eraldub plaadist täielikult, mis põhjustab selle ratta pidurdusvõime kohese kadumise
Progressiivne ebaõnnestumine: Side laguneb aja jooksul kuumuse, niiskuse ja mehaanilise pinge mõjul
Delaminatsioon on ohutuse seisukohalt kriitiline rike, mis võib põhjustada õnnetusi
See on ka garantiinõuete ja toodete tagasivõtmise peamine põhjus
Sideme tugevust mõjutavad tegurid:
Terasest tugiplaadi pinnatöötlus
Kasutatava liimi või liimimissüsteemi tüüp
Vormimisprotsessi parameetrid (temperatuur, rõhk, aeg)
Hõõrdematerjali koostis
Järelkõvenemise protsess
Kokkupuude keskkonnaga hoolduse ajal
Terasest tugiplaadi põhitõed
Tugiplaat loob piduriklotside struktuurse aluse.
Materjali spetsifikatsioonid:
Enamik tugiplaate on valmistatud külmvaltsitud süsinikterasest
Tüüpiline paksus: sõiduautodel 4-6 mm, tarbesõidukitel 6-10 mm
Terase klass mõjutab tugevust, vormitavust ja pinnaomadusi
Levinud klassid: SPHC, SPCC, Q235 või samaväärne
Kõrgema kvaliteediga terasel on ühtlasemad pinnaomadused
Tootmisprotsess:
Teraspoolid blankeeritakse (tembeldatakse) tugiplaadi kujuliseks
Tühistamine loob põhikontuuri, augud ja kinnitusfunktsioonid
Mõned plaadid läbivad keeruliste kujundite vormimise toimingud
Tembeldamine loob sileda pinna, kuid toob kaasa ka töökõvenemise
Stantsitud pind ei sobi liimimiseks ideaalselt – see vajab ettevalmistamist
Pinna tingimused pärast tembeldamist:
Sile, suhteliselt madal pinnakaredus (Ra 0,5-1,5 μm)
Võib sisaldada tembeldamistoimingutest tekkinud õlijääke
Võib esineda jäsemeid või teravaid servi
Ebaõige ladustamise korral võib pinnal olla oksüdatsiooni või roostet
Sile pind ei taga head mehaanilist haardumist
Pinnatöötluse meetodid
Alusplaatide ettevalmistamiseks liimimiseks kasutatakse mitmeid pinnatöötlusmeetodeid.
1. Lahusti puhastamine / rasvaärastus
Kõige elementaarsem ettevalmistusetapp
Eemaldab stantsimisõlid, rasvad ja pinnasaasteained
Kasutab lahusteid, leeliselisi puhastusvahendeid või vesilahuseid
Oluline enne mis tahes muud ravi
Ei paranda pinna karedust ega mehaanilist nakkuvust
Hea sideme tugevuse tagamiseks peavad sellele järgnema muud ravimeetodid
2. Liivaprits (liivaprits)
Ajendab pinnale abrasiivseid osakesi (terasetera, alumiiniumoksiid, klaashelmed)
Loob kareda, tekstureeritud, suurenenud pindalaga pinna
Eemaldab oksüdatsiooni, katlakivi ja saasteained
Tüüpiline pinnakaredus peale lõhkamist: Ra 2-5 μm
Parandab oluliselt mehaanilist haardumist
Kui seda ei kontrollita, võib see põhjustada jääkpingeid ja pinna saastumist
Üks levinumaid ja tõhusamaid pinnatöötlusi
3. Fosfaadimine
Keemiline muunduskate, mis loob terasele kristallilise fosfaadikihi
Levinumad tüübid: tsinkfosfaat, raudfosfaat, mangaanfosfaat
Fosfaadikiht on poorne, võimaldades liimil tungida ja moodustada mehaanilisi sidemeid
Tagab ka korrosioonikindluse
Tüüpiline katte kaal: 2-10 g/m²
Parandab nii adhesiooni kui ka korrosioonikaitset
Laialdaselt kasutatav auto piduriklotside tootmisel
4. Haavlilaskmine
Sarnaselt liivapritsiga, kuid kasutab nurkterase asemel ümarat terashaavlit
Loob lohulise pinnatekstuuri
Toob sisse survejääkpinged, mis parandavad väsimuskindlust
Vähem agressiivne kui liivaprits
Võib kombineerida teiste ravimeetoditega
Levinum suure jõudlusega ja raskeveokite rakendustes
5. Lasertekstuurimine
Kasutab lasereid, et luua teraspinnale täpsed mikromustrid
Saab luua spetsiifilisi liimimiseks optimeeritud kareduse mustreid
Väga kontrollitav ja korratav
Meedia saastumine puudub
Kõrgemad kulud kui traditsioonilised meetodid
Arenev tehnoloogia, mida pole veel laialdaselt kasutusele võetud
6. NRS (müravähendussüsteem) / mehaaniline kinnitus
Mitte rangelt pinnatöötlus, vaid liimimise parandamine
Loob teraspinnale konksud või eendid, mis mehaaniliselt lukustavad hõõrdematerjali
Hõõrdematerjal voolab vormimise ajal nende omaduste ümber
Tagab lisaks kleepuvale liimimisele mehaanilise kinnituse
Parandab oluliselt sideme tugevust ja delaminatsioonikindlust
Kasutavad esmaklassilised ja originaaltootjad
Kallim, kuid tagab sideme kõrgeima usaldusväärsuse
Liimi- ja liimimissüsteemid
Pinnatöötlus toimib koos liimisüsteemiga.
Fenoolvaigu liimid:
Kõige tavalisem liim piduriklotside liimimiseks
Kantakse vedeliku või kilena alusplaadile
Kõveneb vormimisprotsessi käigus
Moodustab tugeva, kuumakindla sideme
Peab ühilduma hõõrdematerjali vaigusüsteemiga
Õige kasutuspaksus ja kõvenemine on kriitilise tähtsusega
Kummiga modifitseeritud liimid:
Kummiga segatud fenoolvaik (nitriil, SBR)
Pakub paremat paindlikkust ja vibratsiooni summutamist
Parem koorimistugevus ja löögikindlus
Veidi madalam kuumakindlus kui puhtal fenool
Levinud sõiduautodes
Aitab vähendada müra levikut läbi sideliini
Kile liimid:
Alusplaadile kantud eelvormitud kleepkile
Ühtlane paksus ja katvus
Puhtam pealekandmine kui vedelad liimid
Sobib automatiseeritud tootmiseks
Võib olla suurem materjalikulu
Tagab ühtlase sideme kvaliteedi
Liimivaba (otsene vormimine):
Mõned koostised seovad otse terasega ilma eraldi liimita
Toetub hõõrdematerjali enda vaigusüsteemile
Nõuab väga head pinna ettevalmistust
Vähem levinud, kuid kasutatakse mõnes rakenduses
Lihtsam protsess, kuid pinna seisundi suhtes tundlikum
Kuidas pinnatöötlus mõjutab sideme tugevust
Pinnatöötluse ja sideme tugevuse seos on hästi mõistetav.
Pinna karedus:
Liiga sile (Ra < 1 μm): ebapiisav mehaaniline haardumine, madal sidetugevus
Optimaalne ulatus (Ra 2-5 μm): hea mehaaniline blokeering, maksimaalne sideme tugevus
Liiga kare (Ra > 8 μm): võib põhjustada pingekontsentratsioone, võib vähendada sideme tugevust
Purupuhastus on kõige levinum viis optimaalse kareduse saavutamiseks
Karedus peab olema ühtlane kogu liimimispiirkonna ulatuses
Pinna puhtus:
Kõik õli-, rasva- või saastejäägid takistavad õiget liimimist
Isegi väikesed saastekogused võivad põhjustada lokaalse sideme rikke
Puhastamine tuleb teha vahetult enne liimi pealekandmist
Uuesti saastumise vältimiseks on vaja keskkonnakontrolli
Puhtust kontrollitakse sageli veekatkestuse või kontaktnurga mõõtmise abil
Pinna keemia:
Fosfaadimine loob keemilise kihi, mis parandab liimi märgamist
Poorne fosfaatstruktuur võimaldab liimi läbitungimist
Erinevatel fosfaatide tüüpidel on erinev kristallstruktuur
Õige fosfaatimine nõuab kontrollitud temperatuuri, kontsentratsiooni ja aega
Liigne fosfaatimine võib tekitada nõrga kihi, mis vähendab sideme tugevust
Mehaaniline blokeering:
Karedad pinnad annavad liimi- ja hõõrdematerjalile "ankrud".
Voolimise ajal voolab hõõrdematerjal pinna ebatasasustesse
Kõvenemisel tekitab see mehaanilise blokeeringu
NRS-konksud tagavad tugevaima mehaanilise blokeeringu
Mehaanilise ja keemilise sideme kombinatsioon annab suurima tugevuse

Sideme tugevuse testimine
Sideme tugevust testitakse mitme meetodi abil.
Nihkekatsetus:
Kõige tavalisem sideme tugevuse test
Sidejoonega paralleelselt rakendatakse jõudu kuni eraldumiseni
Mõõdetud MPa (N/mm²)
Tööstuse miinimum: tavaliselt 2-3 MPa
Premium tooted: 4-6 MPa või rohkem
Testitud ISO 15420 või sarnaste standardite järgi
Koorimise testimine:
Mõõdab vastupidavust koorumisele hõõrdematerjali servas
Tundlikum servade sideme kvaliteedi suhtes
Tähtis, sest kihistumine algab sageli servadest
Mõõdetud N/mm või N/cm
Hea sideme pikaajalise vastupidavuse näitaja
Löögi testimine:
Allutab padja äkilistele löögijõududele
Hindab sideme vastupidavust löökkoormustele
Oluline raskeveokite ja maastikusõidukite jaoks
Korduv löögitestimine simuleerib reaalseid tingimusi
Halb löögikindlus võib põhjustada äkilist delaminatsiooni
Termorattasõit:
Vaheldumisi kõrge ja madala temperatuuri vahel
Hindab sideme vastupidavust termilise pinge all
Terase ja hõõrdematerjalide erinevad soojuspaisumismäärad pingestavad sidet
Mitu tsüklit (50-200) simuleerib pikaajalist vananemist
Sideme tugevust mõõdetakse enne ja pärast rattasõitu
Soolapihustus / niiskuse testimine:
Avab padjad söövitavale keskkonnale
Hindab sideme vastupidavust niiskusele ja korrosioonile
Sidejoone korrosioon võib põhjustada delaminatsiooni
Tavaliselt 500–1000 tundi soolapihustamist
Oluline rannikuäärsetes või talvistes maanteedes ja soolases keskkonnas olevate sõidukite jaoks
Levinud võlakirjade ebaõnnestumise režiimid
Rikkerežiimide mõistmine aitab diagnoosida kvaliteediprobleeme.
Liimi rike:
Eraldatakse liim ja teras või liim ja hõõrdematerjal
Viitab pinna ettevalmistamise või liimi pealekandmise probleemile
Teraspind võib tunduda puhas või sellel võib olla ebaühtlane liim
Põhjuseks saastumine, halb pinnatöötlus või vale liim
Kõige tavalisem rikkerežiim madala kvaliteediga padjandites
Ühine rike:
Eraldumine toimub liimikihis või hõõrdematerjali sees
Näitab, et side on tugevam kui materjal ise
Üldiselt peetakse vastuvõetavaks – võlakiri tegi oma töö
Kui rike ilmneb sidejoonele liiga lähedal, võib see viidata nõrgale liidesele
Kvaliteetsed tooted näitavad nihkekatsetes sageli kohesiivsust
Korrosioonist põhjustatud rike:
Terase-kleepuval liidesel tekib rooste
Rooste paisub, katkestades sideme
Levinud niiskes või soolases keskkonnas
Tugiplaadi halb korrosioonikaitse kiirendab seda
Fosfaatimine ja korralik katmine aitavad seda vältida
Termiline lagunemine:
Kõrge temperatuur rikub liimi aja jooksul
Side muutub rabedaks ja kaotab tugevuse
Sage tugeval pidurdamisel, mäkkesõidul või pukseerimisel
Abiks on kõrge temperatuuriga liimid ja korralik soojusjuhtimine
Järelkõvenemine parandab sideme termilist stabiilsust
Pinnatöötlus tootetaseme järgi
Erinevad tootetasemed kasutavad erinevaid pinnatöötlustasemeid.
表格
| Tootetasand | Pinnatöötlus | Liimimissüsteem | Tüüpiline nihketugevus | Delaminatsiooni oht |
|---|---|---|---|---|
| Majandus | Põhipuhastus | Vedel fenool | 2-3 MPa | Mõõdukas-kõrge |
| Keskklass | Purupuhastus + puhastus | Fenoolne või kummiga modifitseeritud | 3-4 MPa | Madal-Mõõdukas |
| Premium | Purupuhastus + fosfaatimine | Premium kile liim | 4-5 MPa | Madal |
| OE-ekvivalent | Purupuhastus + fosfaatimine + NRS | Mitmekihiline liim | 5-7 MPa | Väga madal |
| Raskeveokitega | Haavlitamine + fosfaatimine | Kõrge temperatuuriga liim | 5-8 MPa | Väga madal |
Mida see edasimüüjatele tähendab
Alusplaadi pinnatöötluse mõistmine aitab hankida ja müüa tõhusamalt.
Küsige tarnijatelt pinnatöötluse kohta:
Millist pinnatöötlust kasutatakse tugiplaatidel?
Kas see on pritsitud, fosfaaditud või mõlemad?
Mis on tüüpiline sideme nihketugevus?
Kas kasutatakse NRS-i mehaanilist kinnitust?
Millist liimisüsteemi kasutatakse?
Õpetage kliente delaminatsiooniriskide kohta:
Selgitage, et odavad padjad võivad õige pinnatöötluse vahele jätta
Delaminatsioon on ohutuse, mitte ainult kvaliteediprobleem
Korraliku pinnatöötlusega esmaklassilised padjad tagavad meelerahu
Kasutage müügiargumendina sideme tugevuse andmeid
Aidake klientidel mõista madala kvaliteediga patjade tegelikku maksumust
Kontrollige tooteid kvaliteedinäitajate osas:
Otsige alusplaadilt ühtlast pinnatekstuuri
Kontrollige õiget liimikatet (nähtav servadest)
Veenduge, et servad oleksid hästi ühendatud (ilma tühikuteta)
Küsige sideme tugevuse testimise aruandeid
Kvaliteetne pinnatöötlus on koolitatud silmale nähtav
Adresseerige eraldumise kaebusi:
Kui kliendid teatavad delaminatsioonist, kontrollige algpõhjust
Kas padi oli ülekuumenenud? Kas oli korrosiooni?
Kas see oli õigesti paigaldatud?
Kasutage tooteprobleemide tuvastamiseks rikete analüüsi
Kvaliteedi parandamiseks tehke koostööd tarnijatega
Kas vajate konstrueeritud tugeva sidemega piduriklotse?
Suhtume tugiplaadi pinnatöötlusse tõsiselt, sest teame, et sideme tugevus on ohutuse seisukohalt kriitiline parameeter. Kõik meie piduriklotsid kasutavad liivapritsiga ja fosfaadiga kaetud alusplaate, millel on kvaliteetsed fenool- või kummist modifitseeritud liimid. Meie esmaklassilised ja originaalseadmetega samaväärsed liinid sisaldavad NRS-i mehaanilist kinnitust, et tagada maksimaalne kihistumisekindlus. Katsetame iga partii nihketugevuse suhtes, tüüpilised tulemused on olenevalt tootesarjast 4-7 MPa. Meie padjad läbivad ka termotsükli ja soolapihustustesti, et tagada side pikaajaline vastupidavus reaalsetes tingimustes. Meilt ostes saate piduriklotsid, mis on konstrueeritud nii, et need püsivad koos kogu kasutusea jooksul.